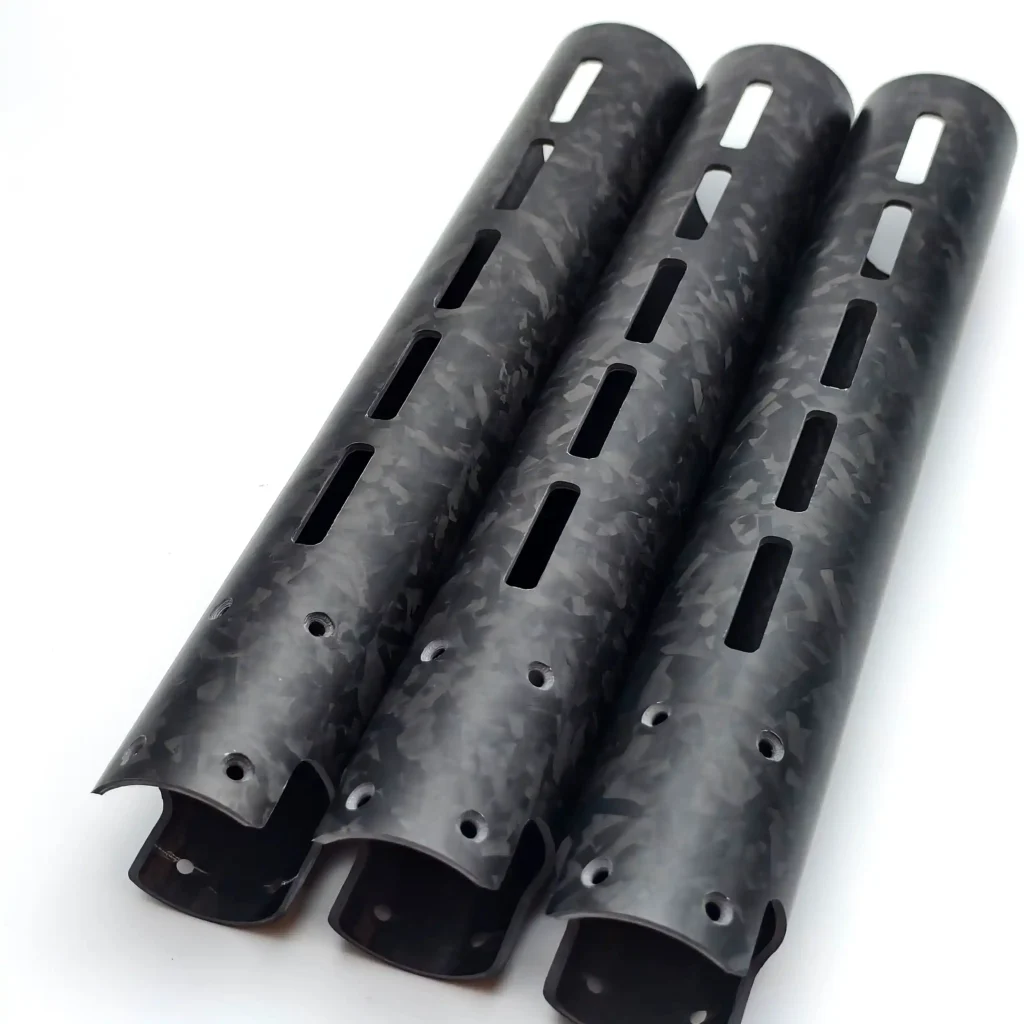
Koolstofvezel kan worden gesneden, geboord, gefreesd, geschuurd en CNC-bewerkt.
Maar het mag niet precies zoals aluminium, staal, hout of kunststof worden bewerkt.
Koolstofvezel versterkte polymeer is gemaakt van harde, schurende vezels die door hars bij elkaar worden gehouden. De vezels slijten snijgereedschap snel, terwijl de gelaagde composietstructuur rafelige randen, splintering, delaminatie of beschadigde gaten kan ontwikkelen als het verkeerde gereedschap of de verkeerde bewerkingsmethode wordt gebruikt.
Voor een eenmalig prototype is een eenvoudige snede mogelijk met basisgereedschap dat geschikt is voor composieten.
Voor productieonderdelen, CNC-platen, precisiegaten, telescopische buizen, gelijmde inzetstukken of onderdelen vervaardigd volgens klanttekeningen wordt de bewerkingskwaliteit veel belangrijker.
De praktische regel is:
- Gebruik scherp, slijtvast gereedschap.
- Ondersteun het materiaal tijdens het snijden en boren.
- Minimaliseer onnodige snijkracht.
- Beheers koolstofvezelstof bij de bron.
- Vermijd beschadigde randen rond gaten en verbindingen.
- Gebruik CNC-bewerking wanneer afmetingen en herhaalbaarheid belangrijk zijn.
Deze gids legt uit hoe u koolstofvezelplaten, -buizen, -staven en aangepaste onderdelen kunt snijden, boren en bewerken zonder onnodige schade te veroorzaken.
Kunt u koolstofvezel snijden en boren?
Ja.
Uitgehard koolstofvezelcomposiet kan worden:
- Gezaagd
- Schurend gesneden
- CNC-gefreesd
- Gefreesd
- Geboord
- Verzonken
- Geschuurd
- Randafwerking
De uitdaging is niet of koolstofvezel bewerkt kan worden.
De uitdaging is het behouden van schone randen, nauwkeurige afmetingen, goede gatkwaliteit en de structurele integriteit van het laminaat.
Een koolstofvezelplaat met een ruwe buitenrand kan nog steeds bruikbaar zijn.
Een slecht geboord gat in een structurele beugel, telescopische buis, droneframe of gebied met een gelijmd inzetstuk kan een veel ernstiger probleem worden.
Wat kan er misgaan tijdens het bewerken?
Typische problemen zijn:
- Delaminatie
- Vezeluitbraak
- Rafelige randen
- Versplintering
- Afgebroken oppervlakken
- Te grote gaten
- Slechte rondheid van gaten
- Hitteschade aan hars
- Scheuren rond buisuiteinden
- Beschadigde cosmetische oppervlakken
- Snelle gereedschapsslijtage
- Overmatig koolstofvezelstof
De bewerkingsmethode moet daarom aansluiten bij het uiteindelijke gebruik van het onderdeel.
Waarom is koolstofvezel moeilijk te bewerken?
Koolstofvezel combineert twee zeer verschillende materialen.
De koolstofvezels zijn hard en abrasief.
Het polymeerhars dat hen omringt is zachter en gevoeliger voor warmte en lokale schade.
Dit creëert verschillende bewerkingsuitdagingen.
Koolstofvezel is zeer schurend
Koolstofvezels kunnen conventionele snijkanten snel doen slijten.
Een gereedschap kan er nog bruikbaar uitzien maar geleidelijk scherpte verliezen. Naarmate de snijkant bot wordt, stijgen de snijkrachten en kan de randkwaliteit verslechteren.
Voor herhaalde productie is de gereedschapsconditie daarom een belangrijk onderdeel van procesbeheersing.
Koolstofvezel is gelaagd
Een laminaat bevat meerdere lagen.
Als boor- of snijkrachten deze lagen uit elkaar duwen, kan delaminatie ontstaan rond de rand of het gat.
Het risico hangt af van:
- Laminaatstructuur
- Vezelrichting
- Gereedschapsgeometrie
- Gereedschapsscherpte
- Voeding
- Ondersteuning
- Onderdeeldikte
- Gaatjeslocatie
Daarom zijn gereedschappen die speciaal voor composieten zijn ontworpen waardevol in precisieproductie.
Koolstofvezel vormt geen metaalachtige spanen
Bewerkt koolstofvezel produceert over het algemeen fijne deeltjes en korte vezelfragmenten in plaats van normale metaalspanen.
Stofbeheersing is daarom onderdeel van het bewerkingsproces, niet alleen een kwestie van huishouding.
Warmte kan de hars beschadigen
Overmatige wrijving kan de temperatuur in de snijzone verhogen.
Als de warmte te hoog wordt, kan de harsmatrix zachter worden, verkleuren, uitsmeren of lokaal aan prestatie verliezen.
Een scherp gereedschap en een passend bewerkingsproces helpen onnodige warmteontwikkeling te beperken.
Hoe koolstofvezelplaten te snijden
Koolstofvezelplaten en -platen worden vaak gesneden voor:
- Droneframes
- Machinepanelen
- Montageplaten
- Robotica-onderdelen
- Beugels
- Apparatuurbehuizingen
- Hulpstukken
- Sportcomponenten
De beste snijmethode hangt af van of het onderdeel een eenvoudige rechte snede of een nauwkeurig afgewerkt profiel nodig heeft.
Eenvoudige koolstofvezelplaten snijden
Een eenvoudige rechte snede kan vaak worden gemaakt met een abrasief of composietcompatibel snijgereedschap.
De plaat moet volledig worden ondersteund en vastgezet zodat deze niet trilt tijdens het snijden.
De belangrijkste doelen zijn:
- Houd de snede stabiel
- Verminder trillingen
- Voorkom dat vezels uit het laminaat worden getrokken
- Beheers stof
- Laat voldoende materiaal over voor de uiteindelijke randafwerking indien nodig
Voor een prototype kan een eenvoudige snijmethode voldoende zijn.
Voor afgewerkte productieonderdelen biedt CNC-bewerking normaal gesproken betere herhaalbaarheid.
Hoe rafelige randen te voorkomen
Rafeling is waarschijnlijker wanneer de snijkant bot is of het laminaat slecht wordt ondersteund.
Goede praktijk omvat:
- Gebruik een scherp snijgereedschap
- Ondersteun de plaat dicht bij de snede
- Vermijd overmatige trillingen
- Forceer het gereedschap niet door het laminaat
- Inspecteer zowel de invoer- als de uitvoerranden
- Beschadigde randen afwerken voor de montage
Het afplakken van het cosmetische oppervlak kan helpen het tegen krassen te beschermen, maar tape vervangt niet het juiste snijgereedschap of de juiste bewerkingsparameters.
CNC-snijden van koolstofvezelplaten
CNC-bewerking is over het algemeen de betere optie wanneer een plaat het volgende vereist:
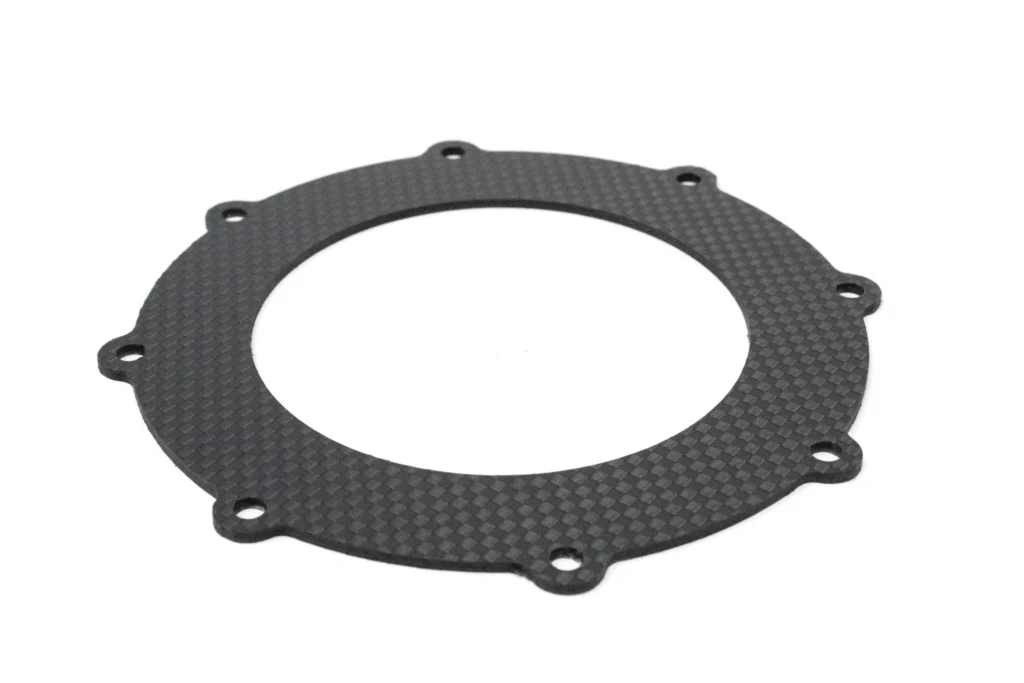
- Complexe buitenprofielen
- Herhaalde onderdelen
- Nauwkeurige montagegaten
- Sleuven
- Uitsparingen
- Verzinkboren
- Gecontroleerde tolerantie
- Consistente randkwaliteit
Voor B2B-productie stelt een DXF- of CAD-bestand de fabrikant in staat het gehele onderdeel te programmeren in plaats van elke functie handmatig te snijden en te boren.
Dit maakt ook nesting mogelijk wanneer veel onderdelen uit een groter vel worden gesneden.
Betere nesting kan materiaalverspilling verminderen en de batchconsistentie verbeteren.
Hoe koolstofvezelbuizen te snijden
Koolstofvezelbuizen vereisen een andere behandeling dan vlakke platen.
De buis kan trillen, roteren, bezwijken onder overmatige klemdruk of splinteren rond het snijuiteinde.
Ondersteun de buis correct
De buis moet veilig worden ondersteund zonder het laminaat te verpletteren.
Een dunwandige buis vereist meer zorg dan een dikwandige buis.
De fixture moet het volgende voorkomen:
- Rotatie
- Geklets
- Vervorming van de buis
- Overmatige klemdruk
Voor productiewerk helpt een speciale fixture bij het handhaven van een consistente snijlengte en haaksheid.
Gebruik een schone, gecontroleerde snede
Forceer het snijgereedschap niet door de buis.
Een hoge snijkracht kan het volgende vergroten:
- Randuitbraak
- Splijting
- Delaminatie
- Oppervlakteschade
Scherp gereedschap en stabiele ondersteuning produceren over het algemeen een schoner buiseinde.
Inspecteer het buiseinde na het snijden
Controleer na het snijden op:
- Losse vezels
- Delaminatie
- Scheuren
- On gelijkmatige wand
- Afgebroken oppervlak
- Scherpe vezelranden
Het snijuiteinde kan vervolgens licht worden afgewerkt en gereinigd volgens de vereisten van de eindmontage.
De kwaliteit van het buiseinde is belangrijk rond connectoren
De snijkwaliteit wordt vooral belangrijk wanneer de buis het volgende krijgt:
- Aluminium inzetstukken
- Schroefdraadkoppelingen
- Ferrules
- Eindkappen
- Gelijmde fittingen
- Telescopische componenten
Een beschadigd buiseinde kan het effectieve lijmoppervlak verkleinen of een zwak punt nabij de verbinding creëren.
Hoe koolstofvezelstaven te snijden
Massieve koolstofvezelstaven zijn over het algemeen eenvoudiger te snijden dan holle buizen omdat er geen dunne buiswand is die kan bezwijken.
Dezelfde fundamentele bewerkingsproblemen blijven echter bestaan:
- Schurende vezels
- Slijtage van gereedschap
- Vezeluitbraak
- Stof
- Warmteontwikkeling
Voor kleine hoeveelheden kan op lengte snijden eenvoudig zijn.
Voor productiebatches helpen gecontroleerde snijfixtures de lengte consistent te houden.
Als de staven in een ander onderdeel worden gelijmd, moeten ook de eindconditie en het lijmoppervlak worden overwogen.
Hoe koolstofvezel te boren
Ja, koolstofvezel kan worden geboord.
Maar boren is een van de bewerkingshandelingen die het meest waarschijnlijk delaminatie of vezeluitbraak veroorzaken.
Een goed geboord gat moet hebben:
- Correcte diameter
- Goede rondheid
- Minimale schade bij intrede
- Minimale schade bij uittrede
- Schoon omringend laminaat
- Correcte locatie
Deze eisen worden belangrijker wanneer het gat een bout, klinknagel, pen of gelijmd inzetstuk bevat.
Welke boor is het beste voor koolstofvezel?
Voor incidenteel eenvoudig werk heeft scherp carbidegereedschap meestal de voorkeur boven algemeen gereedschap voor zachte materialen.
Voor herhaald of veeleisend productiewerk kan composietspecifiek massief carbide, diamantgecoat carbide of PCD-gereedschap worden gebruikt.
De reden is slijtvastheid.
Koolstofvezel slijt snijranden snel, en een botte boor kan de stuwkracht verhogen en het laminaat beschadigen.
Professionele CFRP-boorgereedschappen gebruiken vaak geometrieën die speciaal zijn ontworpen om de snijkracht en delaminatie te verminderen.
Waarom gewone botte boren problemen veroorzaken
Een botte boor heeft de neiging harder tegen het laminaat te duwen in plaats van de vezels schoon te snijden.
Deze verhoogde axiale kracht kan bijdragen aan:
- Vezeluitbraak
- Delaminatie
- Slechte uittredekwaliteit
- Warmte
- Te grote of ruwe gaten
Voor herhaalde productie is het belangrijk om gereedschappen te wisselen of te bewaken voordat de gatkwaliteit onaanvaardbaar wordt.
Hoe delaminatie te voorkomen bij het boren van koolstofvezel
Delaminatie is een van de belangrijkste zorgen bij het boren in CFRP.
Verschillende factoren helpen het risico te verkleinen.
Gebruik een scherpe boor
Gereedschapsscherpte is cruciaal.
Een oud gereedschap dat acceptabel werkt op metaal kan slechte resultaten opleveren op koolstofvezel.
Ondersteun de uitgangszijde
Ondersteun indien mogelijk het laminaat onder het gat.
Het hoogste risico op doorbraak treedt vaak op wanneer de boor het achteroppervlak verlaat.
Goede ondersteuning helpt buiging en scheiding van de laatste lagen te verminderen.
Houd het onderdeel stabiel
Beweging tijdens het boren kan de gatrand beschadigen.
Zet het onderdeel vast zonder overmatige plaatselijke klemdruk uit te oefenen.
Gebruik gereedschapsgeometrie die geschikt is voor composieten
Speciale CFRP-boorgeometrieën zijn ontworpen om vezels te snijden met een lagere axiale kracht.
Voor herhaalde productie of kritieke gaten kan het boorontwerp een betekenisvol effect hebben op de gatkwaliteit.
Vermijd om elk koolstofvezellaminaat hetzelfde te behandelen
Een dun geweven plaat, een dikke quasi-isotrope plaat, een rolgewikkelde buis en een pultrusiestang kunnen verschillende bewerkingsomstandigheden vereisen.
Er is geen enkele voeding of snelheid die correct is voor elk koolstofvezelproduct.
Hoe dicht bij de rand van koolstofvezel kunt u boren?
Er is geen universele randafstandsregel die correct is voor elk koolstofvezellaminaat.
De veilige afstand hangt af van:
- Diameter van het gat
- Laminaatdikte
- Vezelrichting
- Lay-up
- Belastingsrichting
- Bevestigingstype
- Draagbelasting
- Wanddikte van de buis
- Vereiste veiligheidsfactor
Dit is vooral belangrijk voor structurele gaten.
Een gat te dicht bij het uiteinde van een koolstofvezelbuis of de rand van een plaat plaatsen kan de hoeveelheid materiaal die beschikbaar is om de belasting over te dragen verminderen.
Voor kritieke onderdelen moet de gatpositie worden beoordeeld als onderdeel van de structuur in plaats van alleen op basis van een algemene regel te worden gekozen.
Boren in koolstofvezelbuizen versus koolstofvezelplaten
Een buis vereist extra aandacht omdat de boor door een gebogen en relatief dunne wand gaat.
Mogelijke problemen zijn:
- Rotatie van de buis
- Lokale wandvervorming
- Doorbraak op het binnenoppervlak
- Splijting rond het gat
- Slechte uitlijning door beide wanden
Een boorfixture kan nuttig zijn voor herhaalde buisproductie.
Voor platen zijn de belangrijkste zorgen meestal delaminatie bij intrede en uittrede, gatnauwkeurigheid, afstand van gat tot rand en vlakke ondersteuning.
Hoe koolstofvezel CNC te bewerken
CNC-bewerking is de voorkeursmethode voor veel precisieonderdelen van koolstofvezel.
Typische bewerkingen omvatten:
- Profilering
- Frezen
- Zakfrezen
- Boren
- Sleuven
- Verzinken
- Randen trimmen
CNC-bewerking is vooral nuttig voor:
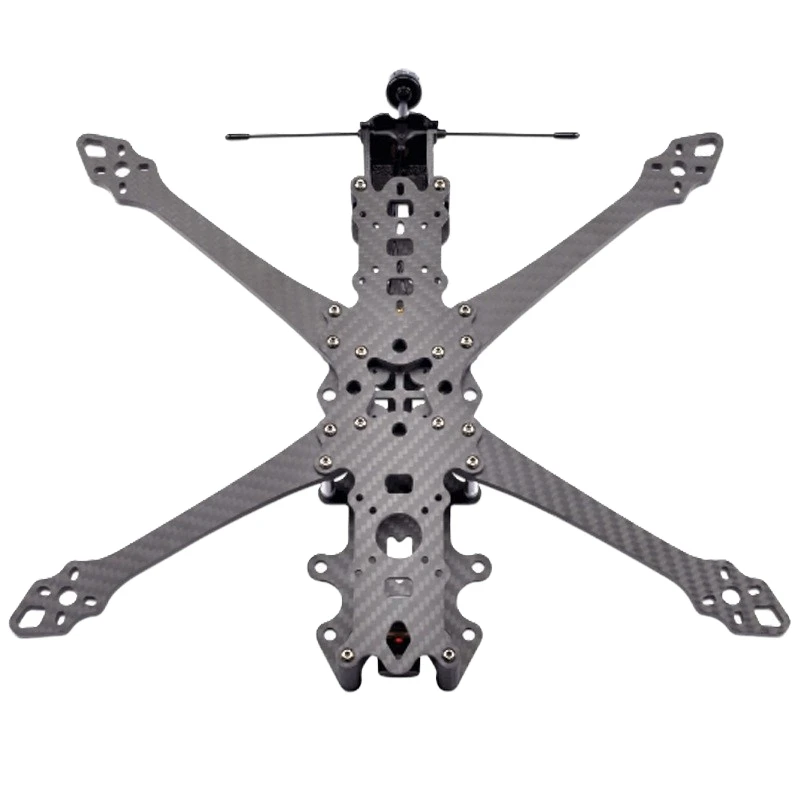
- Droneframes
- UAV-platen
- Robotica-beugels
- Machineonderdelen
- Montagepanelen
- Industriële armaturen
- Aangepaste OEM-onderdelen
Gereedschapsselectie
Koolstofvezel is abrasief, dus slijtvastheid is een belangrijke overweging.
Afhankelijk van het onderdeel en het productievolume kan gereedschap omvatten:
- Volhard metaalcarbide
- Diamantgecoat carbide
- PCD-gereedschap
- Composietspecifieke frezen
- Composietspecifieke boren
Het juiste gereedschap hangt af van het laminaat, de dikte, de bewerking, de vereiste afwerking en de productiehoeveelheid.
Snijsnelheid en voedingssnelheid
Er is geen bruikbaar universeel toerental en voedingssnelheid voor elk CFRP-onderdeel.
Bewerkingsomstandigheden hangen af van:
- Gereedschapsdiameter
- Gereedschapsgeometrie
- Gereedschapscoating
- Laminaat
- Dikte
- Vezeloriëntatie
- Machinestijfheid
- Vereiste randkwaliteit
Voor productiewerk moeten bewerkingsgegevens van de gereedschapsleverancier komen en vervolgens worden gevalideerd op het daadwerkelijke laminaat.
Het kopiëren van een willekeurige toerentalwaarde van een ander koolstofvezelonderdeel kan heel andere resultaten opleveren.
Slijtage van gereedschap
Gereedschapslijtage moet worden gemonitord.
Een versleten gereedschap kan het volgende verhogen:
- Snijkracht
- Rafelige randen
- Warmte
- Gatschade
- Maatafwijking
Voor grote batches wordt gereedschapslevensduur onderdeel van kwaliteitscontrole.
Kunt u koolstofvezel verzinken?
Ja.
Verzinkingen zijn gebruikelijk in panelen, afdekkingen, platen en assemblages in luchtvaartstijl waar een verzonken bevestiger vereist is.
Verzinken verwijdert echter laminaat rond het gat.
Het ontwerp moet daarom rekening houden met:
- Plaatdikte
- Bevestigerkop
- Resterende laminaatdikte
- Draagvlak
- Gatkwaliteit
- Structurele belasting
Een verzinking mag niet worden toegevoegd alleen omdat het er netter uitziet.
Voor dunne platen kan het resterende materiaal te klein worden voor de vereiste belasting.
Kunt u schroefdraad rechtstreeks in koolstofvezel tappen?
Schroefdraden kunnen soms worden gevormd of bewerkt in dikke composietstructuren voor licht belaste toepassingen.
Directe koolstofvezelschroefdraden zijn echter over het algemeen niet de voorkeursoplossing voor herhaalde montage of zwaar belaste verbindingen.
Koolstofvezel gedraagt zich niet zoals aluminium of staal rond een schroefdraad.
De lokale belasting kan de hars en vezels beschadigen.
Voor functionele B2B-onderdelen zijn metalen invoegstukken vaak een betrouwbaardere oplossing.
Wanneer moet u gelijmde metalen inzetstukken gebruiken?
Gelijmde invoegstukken worden vaak gebruikt wanneer een koolstofvezelcomponent het volgende vereist:
- Machinebouten
- Herhaalde montage
- Hoge lokale belasting
- Nauwkeurige verbinding
- Vervangbare hardware
- Metaal-op-metaal interfaces
Veelgebruikte inzetmaterialen zijn:
- Aluminium
- Roestvrij staal
- Titanium
- Messing in geselecteerde toepassingen
Het inzetontwerp moet rekening houden met:
- Verlijmingslengte
- Hechtoppervlak
- Wanddikte van de buis
- Lijmvoeg
- Belastingsrichting
- Uittrekbelasting
- Torsie
- Blootstelling aan omgevingsinvloeden
Een sterke inzetverbinding hangt af van meer dan alleen lijm in een koolstofvezelbuis aanbrengen.
Hoe moeten lijmoppervlakken worden voorbereid?
Gelijmde koolstofvezeloppervlakken hebben normaal gesproken gecontroleerde voorbereiding nodig.
Het exacte proces hangt af van het lijm- en compositesysteem.
Het doel is om een schoon, stabiel hechtoppervlak te creëren zonder de structurele vezels onnodig te beschadigen.
De leverancier moet controleren:
- Oppervlakteverontreiniging
- Stof
- Resten van lossingsmiddel
- Oppervlaktevoorbereiding
- Lijmdikte
- Uitlijning van de inzet
- Uithardingsomstandigheden
Voor productieassemblages moet verlijming worden behandeld als een gecontroleerd productieproces.
Veiligheid bij het bewerken van koolstofvezel
Het bewerken van koolstofvezel veroorzaakt stof.
Snijden, frezen, schuren en boren van uitgeharde composieten kan fijne zwevende deeltjes produceren.
Dit stof mag zich niet vrij door de werkplaats verspreiden.
Gebruik stofafzuiging
Lokale stofafzuiging dicht bij het snijpunt heeft de voorkeur.
Voor CNC-bewerking bieden gesloten machines met effectieve afzuiging veel betere stofbeheersing dan open handmatige bewerking.
Draag geschikte persoonlijke beschermingsmiddelen
Afhankelijk van de bewerking en de risicobeoordeling op de werkplek kan bescherming omvatten:
- Oogbescherming
- Geschikte ademhalingsbescherming
- Handschoenen
- Beschermende kleding
Koolstofvezeldeeltjes kunnen blootgestelde huid irriteren.
Koolstofvezelstof is geleidend
Een ander belangrijk probleem is elektrische geleidbaarheid.
Koolstofvezelstof kan zich afzetten in:
- Motoren
- Elektrische kasten
- Computers
- Schakelaars
- Machine-elektronica
Het is daarom belangrijk om stof onder controle te houden en uit de buurt van gevoelige apparatuur.
Gebruik geen perslucht als belangrijkste reinigingsmethode
Koolstofvezelstof rondblazen in de werkplaats maakt het gewoon weer zwevend.
Een geschikte industriële stofzuiger en een gecontroleerde reinigingsmethode zijn over het algemeen geschikter.
Veelvoorkomende fouten bij het bewerken van koolstofvezel
Veel bewerkingsproblemen ontstaan doordat koolstofvezel als een normaal metaal of kunststof wordt behandeld.
Een bot gereedschap gebruiken
Koolstofvezel is abrasief.
Een bot gereedschap verhoogt de snijkrachten en kan randen beschadigen.
Te veel snijkracht uitoefenen
Een zaag of boor met geweld door het onderdeel duwen kan splijting en delaminatie verhogen.
Slechte ondersteuning van het werkstuk
Niet-ondersteunde platen en buizen kunnen trillen tijdens de bewerking.
Dit vermindert de randkwaliteit en dimensionale nauwkeurigheid.
Te dicht bij de rand boren
Een gat nabij de rand of het buisuiteinde kan een zwakke sectie creëren.
De gatoppositie moet worden beoordeeld samen met diameter, laminaatdikte en belasting.
Agressieve klemmen gebruiken
Koolstofvezel kan worden beschadigd door geconcentreerde klemdruk.
Klemkrachten moeten over een geschikt gebied worden verdeeld.
Gereedschapslijtage tijdens de productie negeren
Het eerste onderdeel en het 500e onderdeel hebben mogelijk niet dezelfde randkwaliteit als de gereedschapsconditie niet wordt gecontroleerd.
Snijden zonder stofafzuiging
Stof moet waar prakties moontlik by die bewerkingsbron beheer word.
Aannemen dat een cosmetisch oppervlak structurele kwaliteit betekent
'n Skoon 3K-geweefde oppervlak waarborg nie dat die geboorde gat, interne laminaat, invoegbinding of snyrand struktureel korrek is nie.
Moet u koolstofvezel zelf bewerken of het aan de fabriek vragen?
Dit hang van die projek af.
Vir 'n eenvoudige prototipe, standaardbuis of een reguit snit kan plaaslike bewerking prakties wees.
Fabriekbewerking word waardevoller wanneer die projek die volgende vereis:
- Stywe afmetings
- Veelvuldige gate
- Akkurate gatposisie
- CNC-profiele
- Verzinkboren
- Herhaalde onderdelen
- Pasgemaakte toerusting
- Inzetstukverlijming
- Randafwerking
- Oppervlakbeskerming
- Produksiekonsekwentheid
Die tabel hieronder bied 'n praktiese gids.
| Vereiste | Plaaslike / interne bewerking | Fabriekbewerking |
|---|---|---|
| Een eenvoudige snit | Prakties | Gewoonlik onnodig |
| Prototipe-aanpassing | Prakties | Optioneel |
| Standaardbuis tot lengte gesny | Moontlik | Nuttig vir bondelbestellings |
| Veelvuldige presisiegate | Moeilik om te herhaal | Betere keuze |
| CNC-plaat | Vereis geskikte CNC-toerusting | Betere keuze |
| Komplekse DXF-profiel | Moeilik met die hand | Betere keuze |
| Gelijmde metalen inzetstukken | Vereis prosesbeheer | Betere keuze |
| Teleskopiese buisboring | Toerusting kan nodig wees | Betere keuze |
| Kosmetiese produksiedeel | Risiko van oppervlakskade | Betere keuze |
| Herhaal OEM-produksie | Moeiliker om te beheer | Betere keuze |
Vir B2B-kopers kan fabriekbewerking ook hantering verminder.
In plaas daarvan om 'n plaat te koop, dit na 'n ander CNC-winkel te stuur, dit by 'n ander verskaffer te boor en dan elders te monteer, kan 'n vervaardiger moontlik 'n voltooide komponent lewer.
Welke informatie moet u sturen voor CNC-bewerking van koolstofvezel?
'n Duidelike tekening maak kwotasie en produksie baie makliker.
Vir CNC-plate, stuur:
- DXF- of STEP-lêer
- Materiaaldikte
- Totale afmetingen
- Diameter van het gat
- Gatliggings
- Slots en uitsparingen
- Verdiepte gatvereistes
- Kritieke toleranties
- Oppervlakteafwerking
- Aantal
Vir koolstofveselbuise, stuur:
- Buitendiameter
- Binnendiameter
- Wanddikte
- Buislengte
- Sny lengte
- Diameter van het gat
- Positie van het gat
- Afstand vanaf buis-einde
- Invoegvereistes
- Oppervlakteafwerking
- Aantal
Vir samestellings, verskaf ook:
- Metaalinvoegtekening
- Draadspesifikasie
- Verlijmingslengte
- Assemblage-oriëntatie
- Vereiste belasting indien bekend
- Bedrijfsomgeving
Een gemarkeerde tekening is veel nuttiger dan een bericht zoals:
“Boor alstublieft twee gaten nabij het uiteinde.”
Voorbeeld: Een op maat gemaakte koolstofvezelbuis met geboorde gaten en inzetstukken
Overweeg een koolstofvezelbuis die wordt gebruikt als onderdeel van een industriële telescopische assemblage.
De klant heeft nodig:
- Aangepaste buisdiameter
- Gecontroleerde wanddikte
- Twee geboorde gaten
- Een aluminium eindinzetstuk
- Herhaalproductie
Het project moet worden beoordeeld als één compleet onderdeel.
De productiesequentie kan omvatten:
- Produceer de koolstofvezelbuis.
- Snijd de buis op de uiteindelijke lengte.
- Fixeer de buis voor het boren.
- Bewerk de gaten op gecontroleerde posities.
- Inspecteer de gateranden.
- Bereid de buis en inzetstuk-verbindingsoppervlakken voor.
- Lijm het metalen inzetstuk.
- Controleer de uitlijning van het inzetstuk tijdens het uitharden.
- Inspecteer afmetingen en de voltooide assemblage.
Als de klant een standaardbuis koopt en al deze stappen afzonderlijk uitvoert, kunnen dimensionale variatie en behandelingskosten toenemen.
Voor herhaalde B2B-orders kan het combineren van buisproductie en secundaire bewerking de toeleveringsketen vereenvoudigen.
Hoe LH Carbon Solutions koolstofvezelbewerking ondersteunt
LH Carbon Solutions levert aangepaste koolstofvezelbuizen, platen, staven, panelen, telescopische stokken en op tekeningen gebaseerde componenten voor B2B-projecten.
Beschikbare secundaire verwerking kan omvatten:
- Buizen op lengte gesneden
- CNC-gesneden koolstofvezelplaten
- Geboorde gaten
- Sleuven en profielen
- Verzinken
- Randafwerking
- Aangepaste buisbewerking
- Gelijmde metalen inzetstukken
- Schroefdraadkoppelingen
- Eindstukken
- Assemblage van telescopische componenten
- Prototype- en productiebatch
Als u al een voltooide tekening heeft, stuur dan het CAD- of DXF-bestand.
Als u alleen een toepassingsconcept heeft, geef dan de vereiste afmetingen, belasting, assemblagemethode en hoeveelheid op.
Het bewerkingsproces kan dan samen met de koolstofvezelstructuur worden beoordeeld in plaats van ze als afzonderlijke beslissingen te behandelen.
FAQ over het snijden en boren van koolstofvezel
Kunt u koolstofvezel met een zaag snijden?
Ja. Koolstofvezel kan worden doorgezaagd met geschikt abrasief of composietcompatibel gereedschap. Het materiaal moet veilig worden ondersteund en stof moet worden gecontroleerd. Voor precisieprofielen of productiehoeveelheden is CNC-bewerking meestal reproduceerbaarder.
Wat is het beste gereedschap voor het snijden van koolstofvezel?
Het beste gereedschap hangt af van het product en de bewerking. Slijtvaste carbide, diamantgecoat carbide, PCD en composietspecifiek gereedschap worden veel gebruikt voor professionele CFRP-bewerking.
Kunt u gaten boren in koolstofvezel?
Ja. Koolstofvezel kan worden geboord, maar scherpte van het gereedschap, ondersteuning van het laminaat, boorgeometrie en procesbeheersing zijn belangrijk om delaminatie en vezeluitbraak te verminderen.
Welke boor moet ik gebruiken voor koolstofvezel?
Voor herhaalde of precisiebewerking wordt carbide of composietspecifiek diamantgecoat of PCD-gereedschap veel gebruikt omdat koolstofvezel zeer abrasief is. De exacte boor moet overeenkomen met het laminaat, de gatgrootte en de productievereiste.
Verzwakt boren koolstofvezel?
Een gat verwijdert belastingdragend materiaal en creëert een spanningsconcentratie, waardoor de lokale sterkte kan afnemen. Het effect hangt af van gatdiameter, positie, randafstand, lay-up, dikte en belasting.
Hoe dicht mag een gat bij de rand van koolstofvezel zitten?
Er is geen universele veilige afstand voor elk koolstofvezellaminaat. Gatdiameter, dikte, vezeloriëntatie, belastingsrichting, bevestigingstype en vereiste veiligheidsfactor moeten samen worden overwogen.
Kan koolstofvezel CNC-bewerkt worden?
Ja. CNC-bewerking wordt veel gebruikt voor koolstofvezelplaten, beugels, droneframes, fixtures en aangepaste componenten. Slijtvast gereedschap en effectieve stofafzuiging zijn belangrijk.
Kunt u koolstofvezel frezen?
Ja. Koolstofvezelcomposieten kunnen worden gefreesd en gerouteerd met geschikt gereedschap en bewerkingsomstandigheden.
Kunt u koolstofvezel verzinken?
Ja, op voorwaarde dat het laminaat voldoende dikte heeft en de verzinking niet te veel belastingdragend materiaal rond het gat verwijdert.
Kunt u schroefdraad tappen in koolstofvezel?
Het is technisch mogelijk in sommige dikke laminaten en licht belaste toepassingen, maar gelijmde metalen inzetstukken zijn over het algemeen geschikter voor herhaalde assemblage en zwaar belaste schroefdraden.
Is koolstofvezelstof gevaarlijk?
Het bewerken van uitgeharde composieten kan fijn zwevend stof en deeltjes genereren die moeten worden gecontroleerd. Koolstofvezeldeeltjes kunnen ook mechanische huidirritatie veroorzaken en koolstofvezelstof is elektrisch geleidend.
Moet koolstofvezel nat worden gesneden?
De bewerkingsstrategie hangt af van het onderdeel, de apparatuur, het harsysteem, het gereedschap en de contaminatievereisten. Professionele fabrikanten kunnen verschillende droge of gecontroleerde bewerkingsbenaderingen gebruiken. Ga er niet van uit dat één koelmethode geschikt is voor elk koolstofvezelproduct.
Moet ik koolstofvezel bewerken voor of na de oppervlakteafwerking?
Dit hangt af van het product. Bewerking na cosmetische afwerking kan het zichtbare oppervlak beschadigen, terwijl bewerking vóór de uiteindelijke coating het mogelijk maakt randen en gaten samen af te werken. De productiesequentie moet worden gepland rond de uiteindelijke uitstraling en tolerantievereisten.
Afsluitende gedachten
Koolstofvezel kan met succes worden gesneden, geboord en CNC-bewerkt.
De belangrijkste uitdaging is het handhaven van de laminaatintegriteit en dimensionale kwaliteit terwijl gereedschapsslijtage en stof worden gecontroleerd.
Voor eenvoudige prototypes kan basisbewerking voldoende zijn.
Voor structurele onderdelen, CNC-platen, telescopische buizen, precisiegaten, inzetstukken of herhaalde OEM-productie moet bewerking worden behandeld als onderdeel van het productontwerp.
De belangrijkste factoren zijn:
- Scherp, slijtvast gereedschap
- Stabiele werkstukondersteuning
- Gecontroleerde snijkracht
- Delaminatiepreventie
- Gat- en randontwerp
- Stofafzuiging
- Gereedschapslijtagebeheersing
- Herhaalbare inspectie
Als een koolstofvezelonderdeel moet passen bij een ander component, belasting moet dragen of herhaaldelijk moet worden geproduceerd, stuur dan de tekening voordat de bewerking begint.
Het is veel eenvoudiger om de buis, plaat, het gat, het inzetstuk en het bewerkingsproces samen te optimaliseren dan om een slecht ontworpen onderdeel na productie te repareren.
Dit vind je misschien ook leuk

Composietbuizen
De nadruk ligt op hoge stijfheid en een laag gewicht voor prestatiegerichte constructies.
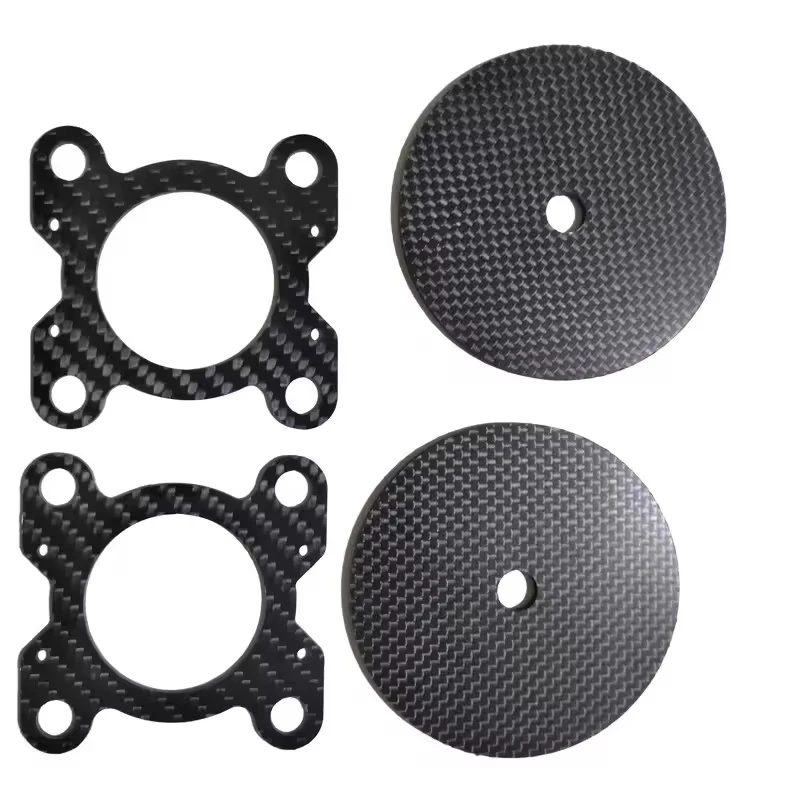
Koolstofvezelplaten en -vellen
Vlak laminaatmateriaal voor CNC-snijden en lichtgewicht constructieonderdelen.
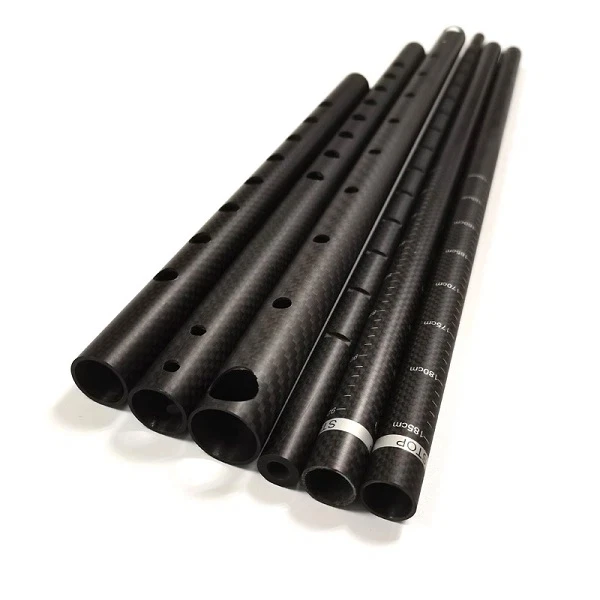
Composietstaven
Staafvormige composietproducten voor industriële toepassingen en OEM-assemblages.
